Usinagem de moldes: o que a demo do WorkNC mostra, do desbaste ao 5 eixos
Na usinagem de moldes, um atraso de uma semana raramente custa só uma semana. O molde libera a produção das peças do cliente: se ele chega tarde, o try-out é empurrado, a produção fica à espera e o lançamento do produto final pode ser adiado.
Do lado da ferramentaria, a conta também cresce: horas extras e turnos adicionais para recuperar o prazo, etapas terceirizadas às pressas, frete expresso e, em alguns contratos, multa por atraso. Enquanto isso, o próximo molde da fila já começa atrasado, e cada hora além do orçado sai direto da margem.
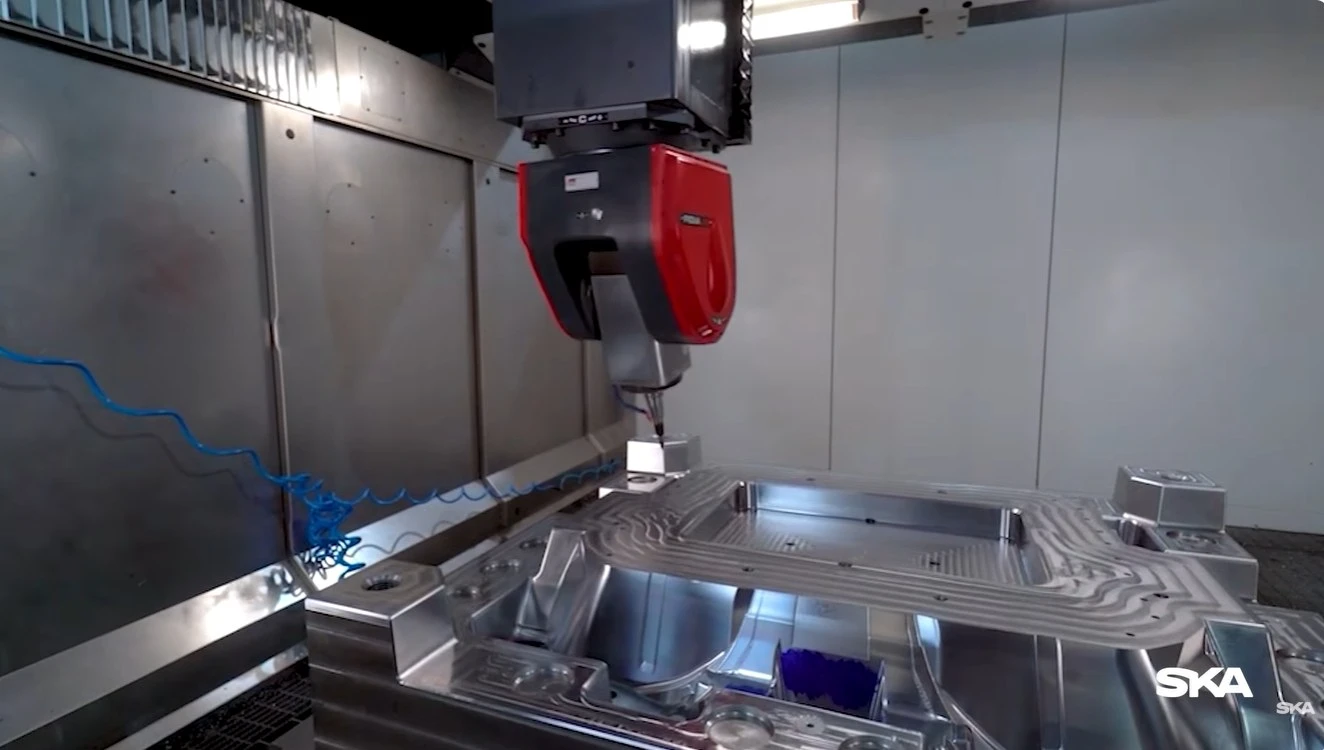
Na maioria das ferramentarias, esse atraso não vem de falta de competência. Ele nasce em pontos pequenos e conhecidos da programação: um percurso que passa de novo por onde já está pronto, um modelo que volta para ajuste, furos programados à mão, um programa que ninguém tem certeza de que vai rodar sem colidir. Na demo abaixo, mostramos em tela como o WorkNC, software CAM para moldes e matrizes, trata cada um desses pontos. Depois do vídeo, detalhamos o que observar em cada etapa.
A demo percorre cinco recursos do WorkNC em sequência: desbaste e redesbaste, CAD integrado, Gerenciador de Furação, check de colisão e conversão automática de 3 para 5 eixos com o Auto Five.
Desbaste e redesbaste: onde a usinagem de moldes perde horas-máquina
Para quem fabrica molde, a hora-máquina é custo e prazo ao mesmo tempo, e o desbaste e o redesbaste são onde ela mais pesa. O vilão costuma ser o movimento que não corta: retrações, voltas por regiões que já estão prontas, percursos com mudanças bruscas de direção. Em máquina grande o efeito é maior, porque ela acelera e desacelera devagar e cada retração custa tempo.
É por isso que a demo começa por aqui. O desbaste do WorkNC elimina movimentos desnecessários e prioriza percursos suaves, mantendo o corte constante e estável. No redesbaste, o software identifica com precisão onde realmente sobrou material e ataca só ali, sem repassar o que já está pronto.
Os cases de clientes mostram o tamanho do ganho. Cada percentual vale para a sua etapa e não se soma aos demais:
- Vama Industrial (Joinville, SC), moldes e matrizes de até 50 toneladas: o redesbaste era o ponto mais crítico quando chegou a primeira máquina grande de 5 eixos simultâneos. Com o WorkNC, o supervisor industrial relata 30% menos tempo de desbaste, 40% de redesbaste e 25% de pré-acabamento. Na avaliação dele, a estratégia permanece mais na superfície, com poucas retrações.
- Ribeiro Ferramentaria (Joinville, SC): em teste comparativo, reduções de 30% no desbaste, 25% na reusinagem e 25% no deslocamento da ferramenta no vazio.
Antes da máquina: o trabalho que não corta metal
Parte do tempo de um molde se perde antes de a primeira fresa tocar o aço. Os dois recursos seguintes da demo atacam exatamente essa etapa.
H3: CAD integrado: o modelo pronto sem sair do CAM
O modelo chega com detalhes que atrapalham o acabamento, volta para ajuste, e o programador espera. Com o CAD integrado do WorkNC, ele prepara o modelo 3D direto no ambiente CAM, de forma rápida e intuitiva, e segue trabalhando com autonomia, sem depender de outra etapa.
Gerenciador de Furação: o mesmo método para toda a equipe
Depois vêm os furos, um a um, cada programador do seu jeito. O Gerenciador de Furação identifica automaticamente cada furo no modelo, classifica por tipo e aplica estratégias de usinagem já configuradas. Com a configuração feita uma vez, qualquer programador da equipe repete o mesmo método. O resultado é menos erro e um processo padronizado; no teste comparativo da Ribeiro, a redução no tempo de furação foi de cerca de 40%.
Check de colisão: o programa que ninguém tem certeza de que vai rodar
Quem programa molde conhece o momento de rodar um programa pela primeira vez com a mão perto do botão de parada. Sem uma verificação confiável, a saída é a desconfiança: revisar tudo duas vezes, gastando tempo de programação para evitar um erro que custa ferramenta, peça e máquina parada.
Na demo, o check de colisão do WorkNC vai além do aviso. Ele detecta colisões com a peça, o porta-ferramenta e a máquina e oferece caminhos para contornar o problema: destaca as áreas críticas, sugere ajustes no comprimento da ferramenta ou apresenta estratégias personalizadas. O programador deixa de receber só o alerta e já sai com um caminho para resolver.
Auto Five: quando 3 eixos não bastam
Áreas profundas e inclinadas pedem que a ferramenta chegue de outro ângulo, e a hesitação em migrar para 5 eixos costuma vir de uma pergunta honesta: será que vou ter que reprogramar tudo do zero e será muito complexo? O último recurso da demo responde a isso. Com o Auto Five, os percursos criados em 3 eixos são convertidos automaticamente em 5 eixos simultâneos. O sistema ajusta a orientação da ferramenta, evita colisões e permite acesso a áreas profundas ou inclinadas da peça. Na prática, você aproveita o que já programou e o 5 eixos deixa de ser um projeto à parte.
Por onde começar
Prazo, margem e confiança do cliente dependem de decisões de programação que parecem pequenas: percursos que cortam mais e passeiam menos, modelo e furos resolvidos antes da máquina, colisões tratadas no software e 5 eixos que aproveitam o que já foi programado.
O WorkNC é o software CAM da Hexagon especializado em moldes, matrizes e ferramentas. A SKA atua há mais de 35 anos no mercado de tecnologia para a indústria e é referência nacional em soluções para moldes e matrizes.
Se você se reconheceu em algum ponto da demo, fale com nosso time de especialistas e veja o WorkNC aplicado ao seu processo. Quer ver os resultados em detalhe? Leia os cases da Vama Industrial e da Ribeiro Ferramentaria.